lebensmitteltütenverpackung
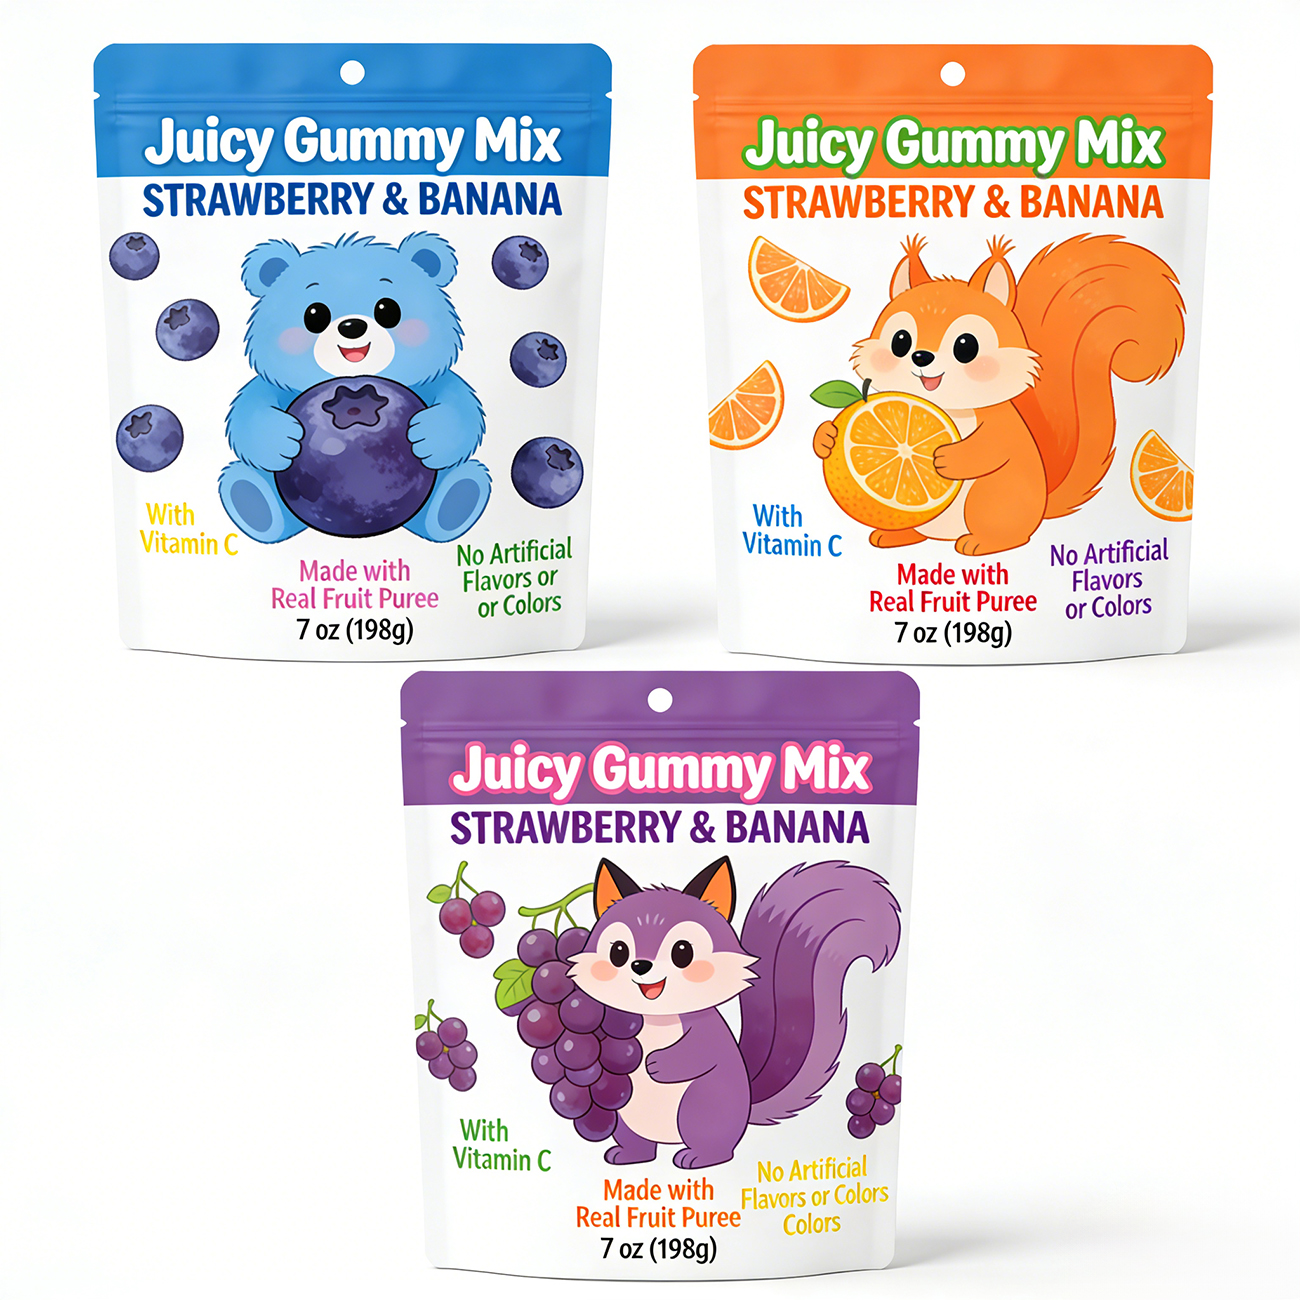
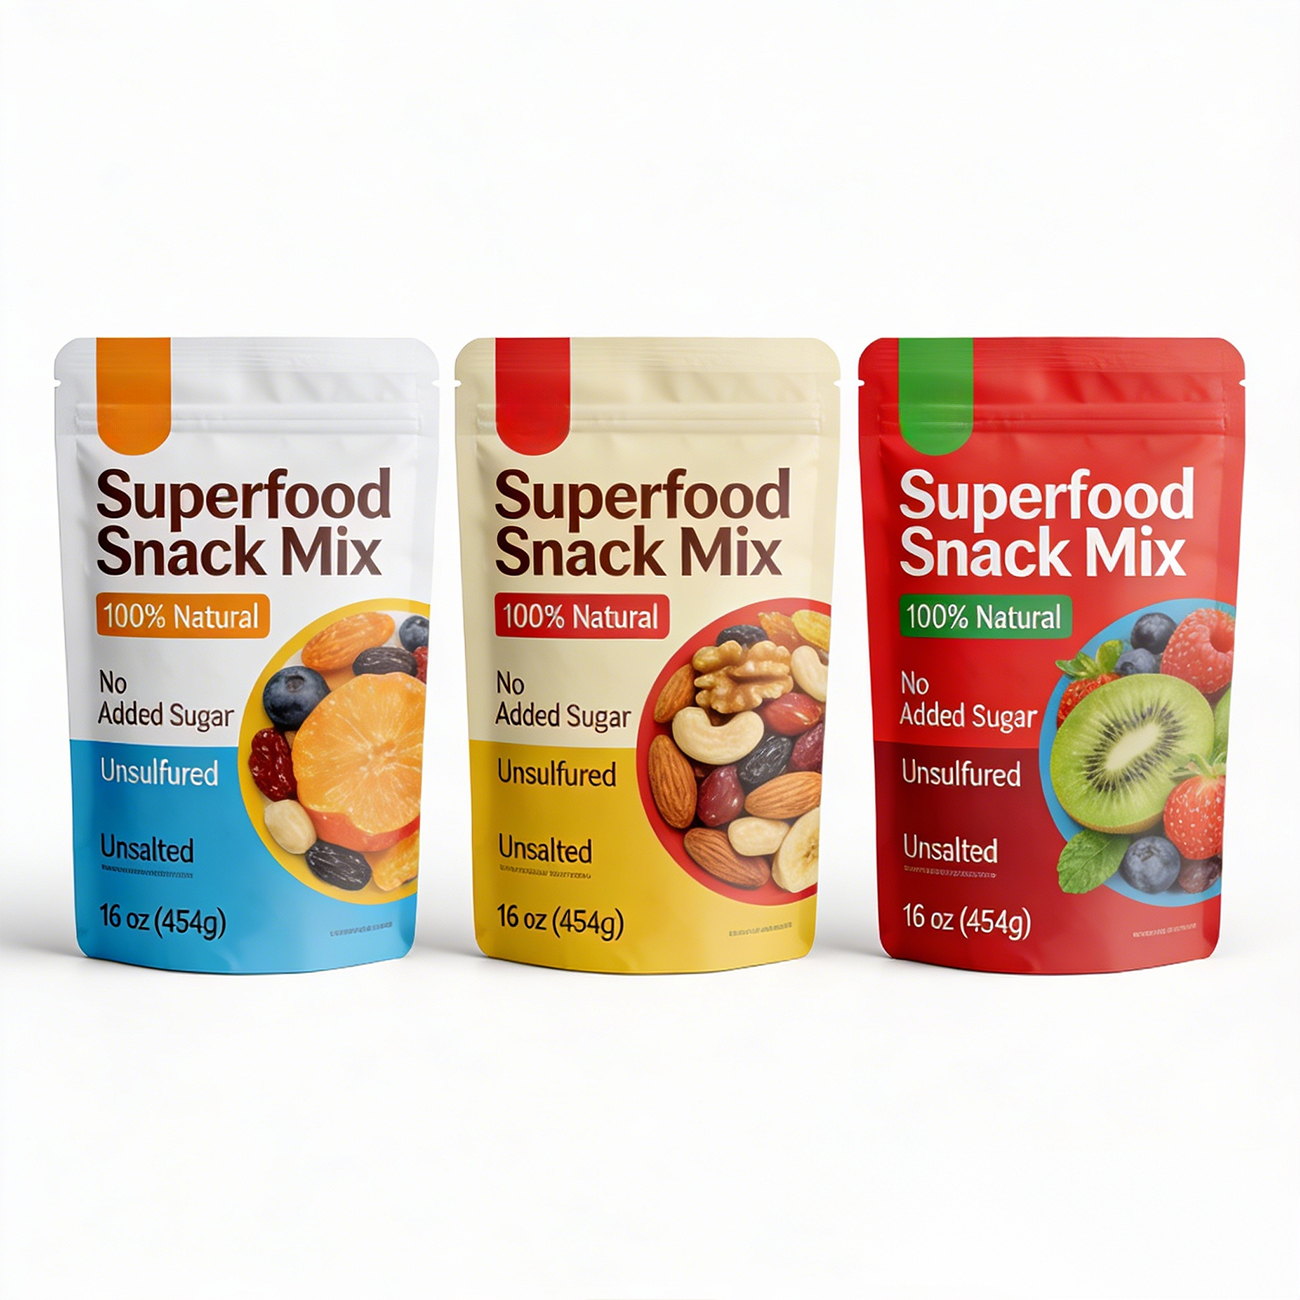
Verpackungen in Form von Lebensmittelbeuteln stellen eine moderne Lösung für die Lagerung und den Transport von Lebensmitteln mit außergewöhnlicher Zuverlässigkeit und Benutzerfreundlichkeit dar. Diese innovative Verpackungslösung kombiniert flexible Materialien mit fortschrittlichen Versiegelungstechnologien, um Behälter zu erzeugen, die den Inhalt vor äußeren Kontaminanten schützen und gleichzeitig die Frische des Produkts bewahren. Die zentrale Funktion von Lebensmittelbeutelverpackungen besteht darin, die Haltbarkeit durch eine luftdichte Barriere zu verlängern, die Sauerstoffkontakt und Feuchtigkeitsaufnahme verhindert – entscheidende Faktoren bei der Konservierung von Lebensmitteln. Lebensmittelbeutelverpackungen nutzen eine Mehrschicht-Folienkonstruktion, typischerweise aus Polyethylen, Polypropylen und Aluminiumfolie, wodurch hervorragende Sperrwirkung erreicht wird. Zu den technischen Merkmalen von Lebensmittelbeutelverpackungen zählen hitzeversiegelbare Verschlüsse, Reißverschlussmechanismen sowie Einrisskerben für mehr Komfort beim Öffnen. Vakuumversiegelungsfunktionen entfernen überschüssige Luft aus den Beuteln und verlängern so die Haltbarkeit des Inhalts weiter. Anwendungsbereiche umfassen zahlreiche Branchen wie Snacks, Getränke, Tiernahrung, Kaffee und pharmazeutische Produkte. Lebensmittelbeutelverpackungen dienen sowohl dem Einzelhandel als auch industriellen Kunden und bieten anpassbare Größen – von kleinen Einzelportionen bis hin zu Großbehältern. Die gestalterische Flexibilität von Lebensmittelbeutelverpackungen ermöglicht transparente Fenster zur Produktansicht, ohne die Schutzeigenschaften einzubüßen. Moderne Drucktechnologien erlauben lebendige Markenpräsentation und die direkte Aufbringung von Nährwertinformationen auf die Oberfläche der Beutel. Das geringe Gewicht von Lebensmittelbeutelverpackungen senkt Transportkosten und verringert die Umweltbelastung im Vergleich zu starren Alternativen. Temperaturbeständigkeit hochwertiger Lebensmittelbeutelverpackungen ermöglicht sowohl Lagerung bei Raumtemperatur als auch Kühlung – eine Vielseitigkeit, die sich an unterschiedliche Produktanforderungen anpasst.



 EN